


Этот пост добавлен читателем Naked Science в раздел «Сообщество». Узнайте как это сделать по ссылке.

Почему ковш с тонной расплавленного металла работает по принципу чайника
Чайниковый литейный ковш позволяет отбирать металл ниже поверхностного слоя шлака. Но при снижении уровня расплава в сливном канале может возникнуть вихрь, способный затянуть шлак обратно в поток. На примере реального проекта однотонного ковша разбираем устройство, работу ручного привода, футеровку и ограничения такой конструкции.
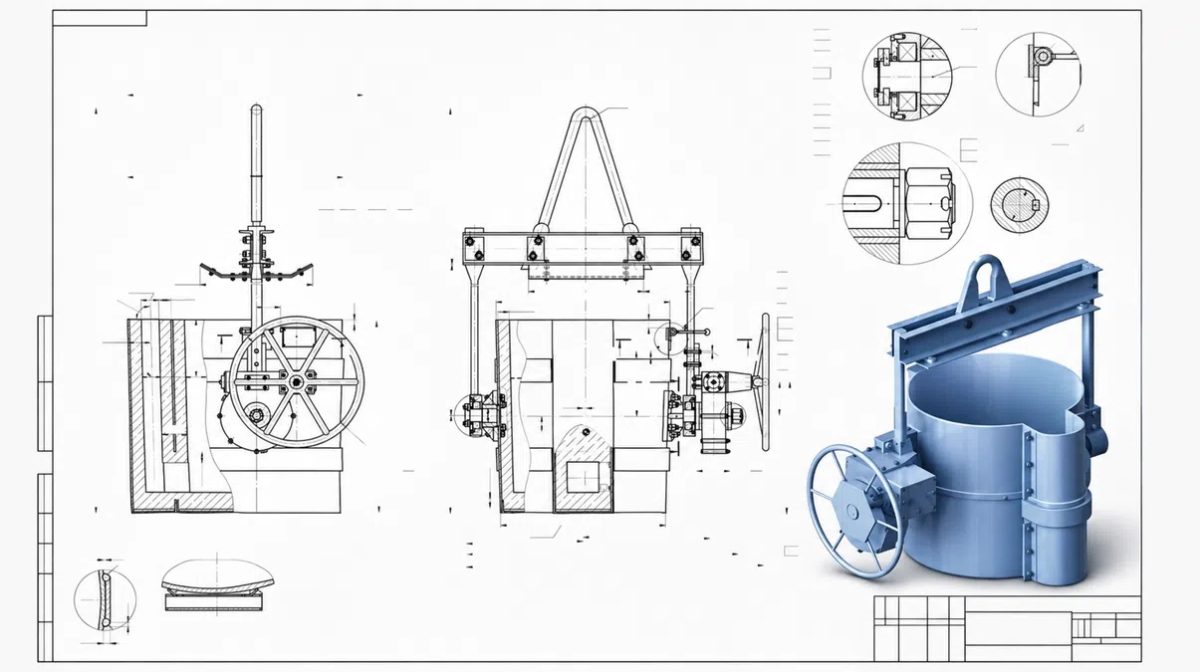
Литейный ковш должен не просто доставить расплавленный металл в форму. Необходимо ограничить попадание шлака, сохранить температуру и обеспечить управляемое истечение. Один из способов решить первую задачу — заставить металл двигаться по принципу чайникового носика. Но у такой конструкции есть неожиданная особенность: ближе к концу разливки поток способен затянуть шлак в канал, который предназначен для его отделения.
На примере реального проекта чайникового ковша вместимостью одну тонну разберем его устройство, механику поворота, движение расплава и технические ограничения, которые приходится учитывать при проектировании литейного оборудования.
Почему металл нельзя просто вылить через край
При выплавке и обработке металла на поверхности расплава может находиться шлак, содержащий оксиды и другие продукты металлургических процессов. Его присутствие не всегда вредно: поверхностный слой способен ограничивать теплопотери и контакт металла с окружающей атмосферой. Проблемы возникают, когда шлак попадает в литейную форму вместе с расплавом.
Неметаллические включения могут нарушать однородность отливки, ухудшать ее механические свойства и становиться причиной брака. Поэтому одной из задач при разливке становится отделение поверхностного шлака от потока металла, поступающего в форму.
В простейшем случае ковш наклоняют, а расплав переливают через верхнюю кромку. При этом необходимо контролировать движение поверхностного слоя. В чайниковой конструкции используется другой принцип: металл забирают ниже свободной поверхности.
Внутри ковша перед сливным носком расположена огнеупорная перегородка, нижний край которой не достигает дна. При наклоне металл проходит под перегородкой, затем поднимается по сформированному футеровкой каналу и выходит через носок. Поверхностный шлак преимущественно остается в основной ёмкости.
Именно эта особенность дала конструкции название «чайниковая». Однако аналогия с бытовым чайником относится прежде всего к геометрии сливного канала. В отличие от воды, расплавленный металл обладает высокотемпературными свойствами, а сама конструкция работает в условиях серьезных тепловых и механических нагрузок.
Принцип нижнего отбора металла описан в техническом справочнике компании Foseco. При этом наличие перегородки не означает полного удаления неметаллических включений. Часть включений может уже находиться в объеме расплава, а при определенных режимах течения поверхностный шлак способен вовлекаться в сливной канал.
Реальный проект: 1000 килограммов расплава и ручной привод
С оборудованием такого типа я работал на Белоозерском энергомеханическом заводе. Один из проектов включал разработку конструкторской документации чайникового литейного ковша вместимостью 1,0 тонны. Обозначение изделия — «Ковш 3Ч 1 СТБ 1857-2009», сборочный чертеж СБ.
Конструкция включала металлический корпус, цапфы, траверсу, редуктор, фиксатор и другие элементы. Корпус образовывал несущую оболочку, траверса использовалась для подвески, а цапфы задавали ось поворота ковша во время разливки.
Согласно конструкторской документации, номинальная масса расплава составляла 1000 килограммов, масса металлической части ковша — 410 килограммов, а проектная масса огнеупорной футеровки — 250 килограммов. В сумме это 1660 килограммов, то есть приблизительно 1,7 тонны.
Эту величину следует понимать как сумму указанных проектных характеристик, а не как подтвержденную паспортную массу всего подвешенного оборудования. Тем не менее она показывает масштаб механической системы, которой необходимо управлять при разливке.
Особенно интересен механизм поворота. В документации предусмотрен редуктор с передаточным числом 88, а усилие на маховике указано равным 12,5 кгс.
Как оператор может вручную повернуть ковш такой массы? Дело в том, что он не поднимает всю нагрузку. Ковш поворачивается на цапфах, а редуктор преобразует усилие на маховике в момент относительно оси вращения.
Необходимый момент зависит не только от полной массы, но и от расположения центра тяжести относительно оси поворота. Когда ковш наклоняется и металл выливается, масса расплава уменьшается, а его распределение внутри ёмкости меняется. Следовательно, изменяется и момент от веса относительно цапф.
При расчете привода приходится учитывать геометрию подвеса, положения ковша на протяжении разливки, механические потери и распределение нагрузок. Одного знания передаточного числа редуктора недостаточно.
В технических требованиях к конструкции отдельно указывалась необходимость плавной работы механизма, без рывков и заеданий. Это связано не только с удобством оператора. Скорость и устойчивость поворота влияют на условия истечения расплава, а значит, на стабильность процесса заливки.
Зачем ковшу 250 килограммов футеровки
Стальной корпус не предназначен для непосредственного длительного контакта с расплавом без соответствующей огнеупорной защиты. Поэтому внутренняя поверхность ковша защищается футеровкой, которая формирует рабочую полость и участвует в обеспечении необходимого температурного режима.
Для рассматриваемого проекта расчетная масса футеровки составляла 250 килограммов при принятой плотности материала 1900 килограммов на кубический метр. При этом она не входила в комплект поставки металлической конструкции ковша.
В чайниковом ковше футеровка выполняет еще одну функцию. Помимо стенок и дна, она формирует перегородку и внутренний проход к сливному носку. От геометрии этих элементов зависит движение металла при наклоне.
Именно здесь простое на первый взгляд устройство становится технологически сложнее. Для формирования узких внутренних проходов могут потребоваться специальные шаблоны, формообразующая оснастка и соответствующие способы укладки огнеупорных материалов.
При эксплуатации футеровка подвергается температурным и механическим воздействиям. Износ, повреждения и последующие ремонты способны изменять геометрию канала, а вместе с ней и условия течения расплава.
Получается инженерное противоречие: дополнительная перегородка помогает уменьшить перенос поверхностного шлака, но усложняет изготовление, контроль и обслуживание рабочей полости.
Когда защитная конструкция перестает защищать
Главное ограничение чайникового принципа проявляется при снижении уровня расплава.
В начале разливки вход в канал находится на определенной глубине под свободной поверхностью металла. По мере опорожнения ковша этот уровень уменьшается. При определенном сочетании геометрии и скорости истечения в потоке может возникнуть закручивание с формированием вихревой воронки.
Такая воронка способна вовлекать газ и поверхностный шлак в поток, направленный к сливному каналу. В результате загрязнения могут попасть именно туда, где конструкция должна была ограничивать их присутствие.
Это не неизбежное свойство всех чайниковых ковшей. Возникновение вихря зависит от формы рабочей полости, уровня расплава, расхода и характера движения жидкости. Но риск достаточно существенен, чтобы стать предметом специальных конструкторских разработок.
15 ноября 1988 года опубликовали советское авторское свидетельство SU1437144A1 «Чайниковый разливочный ковш». Авторы предложили выполнить приямок возле входа в сливной канал, чтобы улучшить условия отбора последних порций расплава и уменьшить вероятность вихреобразования.
В описании изобретения заявлены повышение выхода годного на 1,5–2% и снижение расхода огнеупорных материалов на 0,35 килограмма на тонну разливаемой стали. Эти показатели относятся к предложенному техническому решению и не означают, что аналогичный результат будет получен на любом другом оборудовании.
Сам принцип представляет интерес для инженерной практики: иногда изменение геометрии относительно небольшого участка способно повлиять на движение расплава во всей сливной системе.
Еще одна опасность скрывается в температуре
Отбор металла через внутренний канал решает задачу ограничения поверхностного шлака, но создает дополнительные условия теплообмена.
Прежде чем выйти через носок, металл движется вдоль огнеупорных поверхностей. При недостаточной температуре расплава, неподготовленной футеровке или слишком продолжительной разливке возможны охлаждение и частичное затвердевание металла внутри канала.
Образовавшееся затвердевшее препятствие способно уменьшить проходное сечение или затруднить истечение. Этот риск также описан в технических материалах Foseco.
Следовательно, при выборе геометрии носка нельзя ориентироваться исключительно на условия отделения шлака. Нужно учитывать свойства сплава, температуру разливки, продолжительность процесса, состояние футеровки и требуемый расход металла.
Здесь возникает ещё одно противоречие: путь движения расплава должен способствовать отделению загрязнений, но одновременно оставаться достаточно надёжным с точки зрения теплового режима.
Универсальной геометрии для любых сплавов и условий эксплуатации не существует.
Почему хороший ковш еще не гарантирует хорошую отливку
Предположим, что конструкция ковша позволила ограничить попадание поверхностного шлака в струю. Означает ли это, что металл поступит в форму без новых загрязнений?
Нет. После выхода из сливного носка расплав проходит через литниковую чашу, каналы и затем заполняет полость формы. При неблагоприятных условиях течения возможны вовлечение воздуха, повторное окисление и образование новых неметаллических включений.
Поэтому качество металла на выходе из ковша и качество готовой отливки нельзя считать одной и той же характеристикой.
В исследовании, опубликованном в 2026 году в журнале International Journal of Metalcasting, рассматривалось влияние конструкции литниковых систем на свойства стальных отливок.
В экспериментах использовали чайниковый ковш вместимостью около 454 килограммов и сталь марки 8630. Исследователи сравнивали четыре варианта литниковых систем, применяли моделирование MagmaSoft и анализировали неметаллические включения и механические свойства полученных отливок.
Результаты показали различия между вариантами литниковых систем. Однако конструкции ковшей между собой в этом исследовании не сравнивались, поэтому работа не доказывает превосходства чайникового принципа над другими способами разливки.
Она демонстрирует другое: даже если металл поступает из ковша при благоприятных условиях, дальнейшая организация течения остается самостоятельной инженерной задачей.
Аналогичную необходимость учитывать технологический процесс показывает исследование 2016 года. Авторы изучали влияние температуры разливки, времени заполнения и сечения литникового хода при изготовлении стальных отливок. Основное внимание уделялось размерным отклонениям, а не оценке отделения шлака, поэтому использовать эту работу как количественное доказательство эффективности чайникового ковша было бы некорректно.
Что показывает проектирование однотонного ковша
При работе над конструкторской документацией чайникового ковша на Белоозерском энергомеханическом заводе я участвовал в создании 3D-моделей и чертежей, расчетах прочности и жесткости, подборе материалов и согласовании решений с производством.
Подобные проекты требуют учитывать одновременно механику, теплопередачу, свойства огнеупорных материалов и движение расплава. Отдельный узел нельзя оценивать вне условий работы всего оборудования.
Установка перегородки помогает отбирать металл ниже поверхностного слоя, но увеличивает сложность футеровки. Сливной канал задает направление потока, однако создает дополнительные ограничения по температуре и обслуживанию. Редуктор позволяет управлять поворотом вручную, но его характеристики должны соответствовать меняющемуся моменту от веса расплава.
Внешне чайниковый ковш действительно напоминает простое устройство: корпус, носок, внутренняя перегородка и привод наклона. Но качество отливки зависит от значительно более длинной цепочки процессов.
Металл необходимо удержать при высокой температуре, направить через внутренний канал, сохранить устойчивость истечения, ограничить перенос загрязнений и обеспечить благоприятное заполнение формы.
Интересно, что конструкция, созданная для уменьшения попадания шлака, сама требует специальных мер против его возможного захвата. Это хороший пример того, почему инженерное проектирование нельзя сводить к решению одной изолированной задачи: необходимо учитывать поведение всей системы.
Нашли опечатку? Выделите фрагмент и нажмите Ctrl (Cmd) + Enter.


 Telegram
 Дзен
 VK
Предстоящие мероприятия
Генетическая предрасположенность к раннему пробуждению усиливалась по мере расселения древних людей в северные широты. К такому выводу пришли авторы нового исследования, изучившие варианты генов, связанные с утренним хронотипом — склонностью раньше ложиться спать и раньше просыпаться.
Луна и Солнце вызывают не только океанские приливы, но и микроскопические колебания гравитационного потенциала на Земле, из-за чего время в разных точках планеты течет с немного разной скоростью. Физики впервые зафиксировали эти периодические изменения с помощью сети оптических часов, объединенных оптоволоконными линиями.
В Малом Магеллановом Облаке нашли систему, в которой одна звезда уже превратилась в нейтронную, а вторая только готовится стать ей. Если пара переживет второй взрыв, через сотни миллионов лет нейтронные звезды столкнутся, потеряв часть массы через излучение гравитационных волн. Находка позволила астрономам подробно изучить промежуточный этап формирования таких пар. Прежде он оставался практически недоступным для наблюдений.
Физики изучили уравнения Эйнштейна в форме, похожей на уравнения плазмы, и построили математическую теорию «гравитационного пересоединения». В рамках нее по аналогии с разрывом и слипанием магнитных силовых линий в плазме гравитационные «листы» пространства-времени тоже могли бы разрываться и слипаться, передавая энергию из поля в вещество.
Луна и Солнце вызывают не только океанские приливы, но и микроскопические колебания гравитационного потенциала на Земле, из-за чего время в разных точках планеты течет с немного разной скоростью. Физики впервые зафиксировали эти периодические изменения с помощью сети оптических часов, объединенных оптоволоконными линиями.
Ученые впервые предоставили убедительные доказательства того, что в окаменелостях динозавров могут сохраняться биомолекулы, в частности эритроциты и компоненты гемоглобина. Это открытие опровергло устоявшееся представление о том, что за миллионы лет органика полностью разлагается.
Физики изучили уравнения Эйнштейна в форме, похожей на уравнения плазмы, и построили математическую теорию «гравитационного пересоединения». В рамках нее по аналогии с разрывом и слипанием магнитных силовых линий в плазме гравитационные «листы» пространства-времени тоже могли бы разрываться и слипаться, передавая энергию из поля в вещество.
Луна и Солнце вызывают не только океанские приливы, но и микроскопические колебания гравитационного потенциала на Земле, из-за чего время в разных точках планеты течет с немного разной скоростью. Физики впервые зафиксировали эти периодические изменения с помощью сети оптических часов, объединенных оптоволоконными линиями.
Ученые обнаружили новый удивительный вид небольших пернатых динозавров, которые специализировались на поедании фруктов. Эта уникальная находка показала, что древние ящеры могли играть важную роль в распространении семян цветковых растений — важнейшей экологической нише, которая считалась занятой исключительно ранними птицами и мелкими млекопитающими.
[miniorange_social_login]
Подтвердить?

Не получилось опубликовать!
Вы попытались написать запрещенную фразу или вас забанили за частые нарушения.
Понятно
Комментарий на проверке
Что-то в вашем комментарии показалось подозрительным, поэтому перед публикацией он пройдет модерацию.
Понятно
Аккаунт заблокирован!
Из-за нарушений правил сайта на ваш аккаунт были наложены ограничения. Если это ошибка, напишите нам.
Понятно
Что-то пошло не так!
Наши фильтры обнаружили в ваших действиях признаки накрутки. Отдохните немного и вернитесь к нам позже.
ПонятноЛучшие материалы


Войти
Вконтакте

По e-mail

Google

Яндекс ID
Ваша заявка получена
Мы скоро изучим заявку и свяжемся с Вами по указанной почте в случае положительного исхода. Спасибо за интерес к проекту.
Понятно